0512-66832080



湖南多家汽车车身冲压模具企业订单饱满,覆盖新能源车企车身结构件冲压业务。厚钢板、高强度钢冲压工况下,冲头崩刃、刀口磨损是生产现场两大痛点。
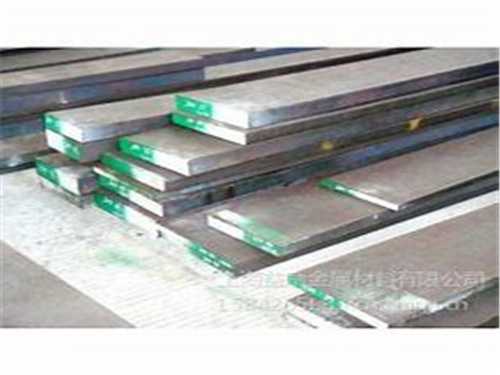
针对不锈钢、高强钢冲压,技术团队根据产量梯度选材:中小批量选用 DC53;遇到窄冲头、薄刀口易崩工况选用 8566;百万次以上大批量冲压选用粉末高速钢 ASP‑23。不少工厂过往误区,无论什么工况统一使用 Cr12MoV,薄冲头频繁断裂,修模成本居高不下。
企业强调,钢材只是其中一环,热处理回火充分、冲压刀口间隙合理,三者共同决定模具实际寿命。现在新项目立项阶段,采购、设计、工艺会共同确认模具钢牌号、冶炼工艺、热处理参数,把选材风险前置,避免模具加工完成上机才暴露出材料问题,减少项目延期损失。
 在线咨询