0512-66832080



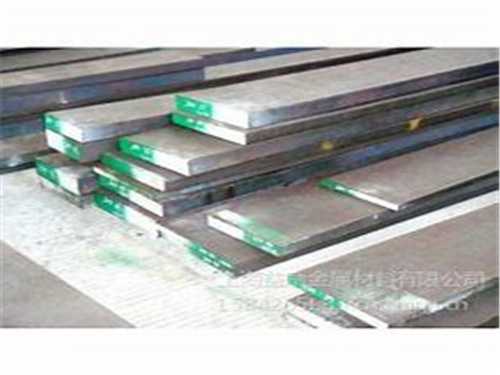
模具钢材S136定料时,余量的确定需综合考虑材料特性、加工方式及*终用途。S136属于高铬不锈钢,具备优良的抛光性与耐腐蚀性,但热处理过程中存在尺寸变化风险。余量预留不足可能导致加工后尺寸偏差,预留过多则增加成本与工时。
材料厚度与形状影响余量选择。薄板或复杂结构件需增加余量以应对变形,简单块状件可适当减少。常规加工条件下,单边余量建议控制在1.5-2.0mm。若涉及深孔或精密轮廓,需增至2.5mm以上。
热处理工艺对余量设定具有关键影响。S136在淬火时会产生收缩,回火后可能发生膨胀。淬火前单边余量需保留至少2.0mm,回火后精加工余量建议0.3-0.5mm。对于要求镜面抛光的模具,*终余量应保留0.1mm用于表面处理。
加工设备精度同样制约余量设计。高速铣床可实现小余量切削,传统设备需增加安全余量。电加工部位需额外预留0.2mm抵消白层影响。多工序加工时应采用阶梯式余量分配,粗加工阶段去除大部分余量,半精加工保留0.8mm,精加工阶段留0.2mm。
**相关问答**
问:S136模具淬火后余量不足如何补救?
答:可通过低温氮化处理补偿尺寸,但会改变表面硬度。重要型腔建议采用激光熔覆修复。
问:预硬态S136与淬火态余量设计有何区别?
答:预硬态变形量小,单边余量可缩减至1.2mm。淬火态需按热处理变形规律增加20%余量,特别关注型腔角落部位。
 在线咨询