0512-66832080



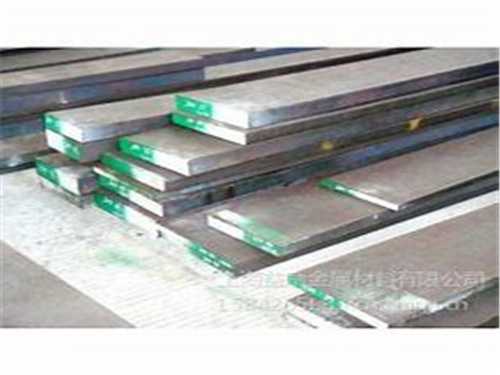
DC53冷作模具钢在铜材挤压领域展现出卓越性能。该材料在SKD11基础上改良,热处理后硬度可达62-64HRC,较传统D2钢提升约10%。其特殊回火工艺使残余奥氏体转化更充分,尺寸稳定性控制在±0.02%以内。
铜材挤压过程中,模具需承受800℃瞬时高温和150MPa以上挤压力。DC53通过添加钼、钒元素形成MC型碳化物,高温强度保持率提升至85%。实际生产数据显示,在黄铜H62挤压工况下,DC53模具寿命达12-15万次,比SKD11延长3倍。
微观组织分析表明,DC53的碳化物颗粒尺寸控制在1-2μm,分布均匀度提升40%。这种特性有效抑制裂纹扩展,使模具在冷挤压过程中的抗崩角能力显著增强。某连接器生产企业采用DC53模具后,产品表面粗糙度稳定在Ra0.8μm以下。
热处理工艺对性能影响显著。1030℃真空淬火配合520℃三次回火,可获得*佳强韧性配比。深冷处理能进一步转化残余奥氏体,使尺寸变化率降低至0.03%。表面处理采用低温PVD涂层,膜基结合力达到80N以上。
**相关问答**
问:DC53模具在挤压高锌黄铜时应注意哪些要点?
答:需重点关注锌元素粘模问题。建议将模具表面粗糙度控制在Ra0.2μm以下,采用CrN涂层可降低摩擦系数。挤压速度应保持在15-20mm/s,避免因温升过高导致锌元素熔着。
问:如何通过热处理提升DC53模具的韧性?
答:采用分级淬火工艺,在450-550℃区间进行等温处理,使马氏体转变更充分。回火时采用510-530℃中温回火,可获得10-12%的冲击韧性提升。注意避免在450-480℃回火脆性区停留。
 在线咨询